要点まとめ
- コールドプレートが接するのは基板の部品実装面です。部品ごとに高さが異なるため、段差はmm単位になります。
- その隙間に残るのは空気で、熱伝導率は約0.026W/m・Kです。アルミの約200W/m・K、銅の約400W/m・Kと比べて桁違いに低く、この層が放熱経路のボトルネックになります。
- 代表的な4種類のTIMのうち、mm単位の段差の吸収、絶縁、打ち抜きによる形状加工、リワークを一度に満たせるのは成形済みの熱伝導シートです。
- 熱伝導シートの厚みは熱設計ではなく機構条件で決まります。厚みを変えられない場合に、熱伝導率の高い材料で熱抵抗を下げます。
- 熱伝導シートに既製品はほとんどなく、寸法・厚み・穴位置は基板ごとに決まります。谷騏は打ち抜き加工の設備を自社工場に持ち、外注せずに試作品を製作しています。
AIサーバーラックの液冷化では、GPU側のコールドプレートの取り付けや冷却液の配管に注目が集まりがちです。ただ、同じラックの中にはもう一つ、発熱が集中する場所があります。電源を集約したパワーシェルフ(Power Shelf)です。
パワーシェルフは、ラックに電力を供給する電源ユニットをまとめて収めた引き出し状の筐体で、入力電力を計算ノードが使う直流に変換します。ラック全体の消費電力が上がるにつれて、この電源ユニットの冷却もファンによる空冷からコールドプレートによる水冷(液冷)へ移りつつあります。コールドプレートを取り付けると、設計上の課題はごく基本的な一点に絞られます。基板上の部品の熱を、どうやってコールドプレートへ渡すかです。
本記事では、その「間の層」を取り上げます。谷騏(GOOD GI)は、ある国際的な電源メーカー(以下、P社)のパワーシェルフ案件に、放熱シリコーンパッド(熱伝導シート)を供給しています。
熱伝導シートは、放熱シート、放熱シリコーンパッド、サーマルパッド、TIM(Thermal Interface Material)シートなどとも呼ばれ、いずれも厚みが決まった成形済みの熱界面材料を指します。本記事では「熱伝導シート」で統一します。当社の製品ページでは「放熱シリコーンパッド」の名称で掲載しています。
なぜ部品とコールドプレートの間に材料を挟む必要があるのか
コールドプレートは内部に流路を持つ金属板で、中を流れる冷却液が熱を運び出します。取り付ける相手は、基板の部品実装面です。
問題は、部品実装面が平面ではないことです。
同じ電源基板上でも、MOSFET、同期整流素子、PFCインダクタ、トランス、コンデンサはそれぞれパッケージの高さが異なります。そこに部品自体の高さ公差、実装時の傾き、ねじ締結後の基板の反り、コールドプレートの平面度、機構部品の公差の積み上げが加わります。コールドプレートを押し当てたとき、相手は平面ではなく、高さのそろわない凹凸面です。
その凹凸の隙間を埋めているのは空気です。
空気の熱伝導率は約0.026W/m・Kです。アルミは約200W/m・K、銅は約400W/m・Kです。部品表面とコールドプレートの間に目に見えない空気層が残るだけで、その層が放熱経路の中で最も熱が通りにくい区間になります。チップ側の熱伝導が良くても、冷却液の流量を増やしても、熱はこの層で滞ります。
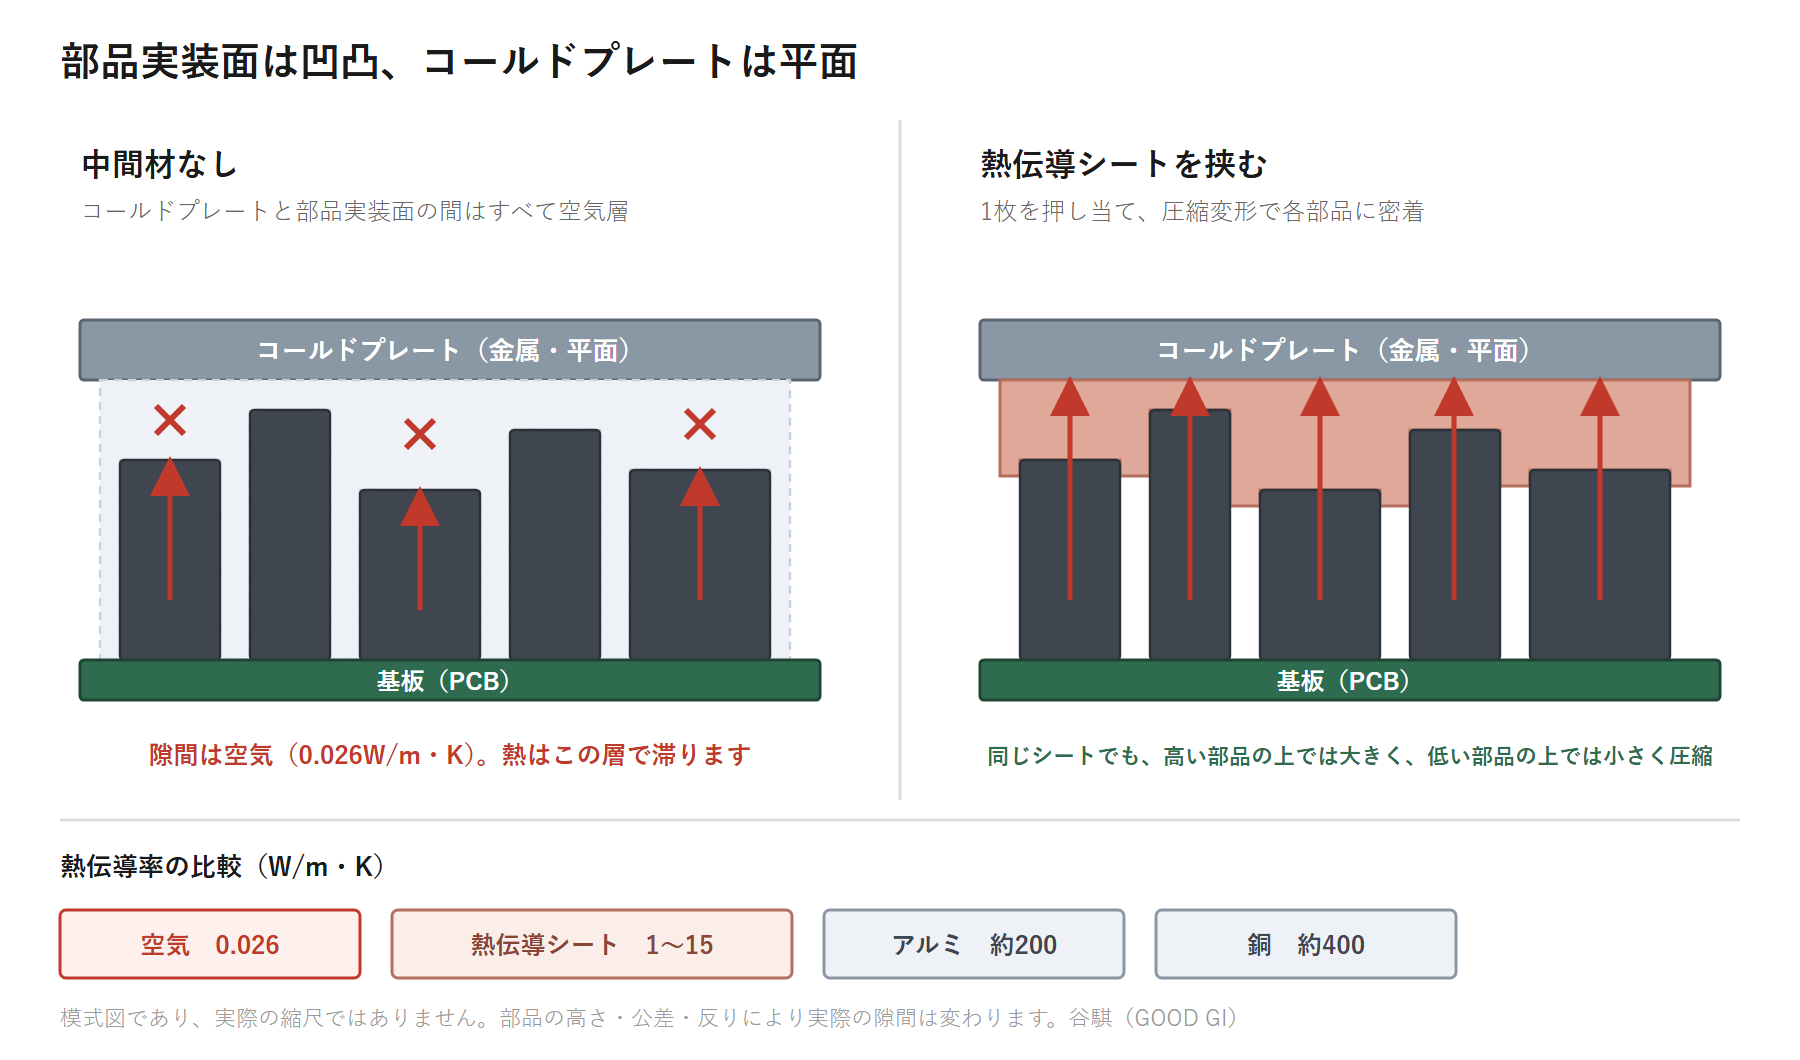
図1:コールドプレートは平面ですが、部品実装面は平面ではありません。中間材がない場合、隙間はすべて空気層(0.026W/m・K)になり、熱はここで滞ります。熱伝導シートを挟むと、高い部品の上では大きく、低い部品の上では小さく圧縮されて隙間を埋めます。
そのため、中間の材料には次の3つが同時に求められます。
| 要件 | 理由 |
|---|---|
| 隙間を埋める | 部品の段差はmm単位に及ぶため、圧縮変形して各部品の高さに追従する必要があります |
| 熱を伝える | 空気を別の断熱層に置き換えるだけでは意味がなく、材料自体が熱の通り道になる必要があります |
| 絶縁する | 部品の外装は電位を持つことが多く、コールドプレートは金属で通常は接地されるため、その電位差に耐える必要があります |
この3つを担うのが熱界面材料(TIM)です。放熱経路全体の位置関係は、関連記事「コールドプレートはどう接続するか」で解説しています。
熱伝導シート・グリース・ゲル・PCMはどう使い分けるか
TIMには複数の形態があり、特性は大きく異なります。代表的な4種類を比較します。
| 形態 | 強み | 制約 |
|---|---|---|
| 熱伝導グリース(TG) | 薄く塗布でき、界面熱抵抗を最も低くできます | 隙間を埋める能力は限られ、もともと平滑に密着する面向けです。長期の熱サイクルでポンプアウトや乾燥によるひび割れが起きるおそれがあり、量産時の塗布厚は設備で管理する必要があります。リワーク時の清掃にも手間がかかります |
| 2液硬化型放熱ゲル(TF) | 不定形の隙間を埋められ、自動ディスペンスによる量産に向いています | ディスペンス設備と作業・硬化時間が必要で、導入のハードルは生産ライン側にあります |
| 相変化材料(PCM) | 相変化温度に達すると軟化して密着し、薄さと低い熱抵抗を両立できます | 作動には昇温が必要で、取り外しやリワークには不向きです |
| 熱伝導シート(TP) | 成形済みで厚みを選べ、圧縮によってmm単位の段差を吸収できます。材料自体に電気絶縁性があり、打ち抜きで任意の形状に加工でき、リワークや手作業での組立にも対応しやすい材料です | 厚いほど熱抵抗が上がります。これがシートの主な制約で、後述する選定の要点でもあります |
ここでパワーシェルフの条件を見直します。1枚の基板に高さの異なる部品が多数あり、部品の外装は電位を持ちます。さらに、取り外してリワークできること、量産で品質がそろうことも求められます。
- 熱伝導グリースでは、mm単位の段差を埋められません。
- ゲルやPCMにはそれぞれ導入条件があり、設計変更時の柔軟性は成形済みのシートに及びません。
- 「圧縮できる・段差に追従する・絶縁性がある・必要な形状に加工できる」を一度に満たせるのは、熱伝導シートです。
この案件の答えはシートでした。実際に決めるべきなのは、どの熱伝導シートを使うかです。4種類の型番と仕様は、熱界面材料(TIM)の製品ページに掲載しています。
図2:熱伝導シリコーンシートはシート状で出荷し、基板に合わせた寸法・厚み・穴位置に打ち抜き加工して使用します。
熱伝導率はどこまで必要か|15W/m・Kを選んだ理由
熱伝導シートの熱抵抗は、材料自体のバルク熱抵抗と、両面の界面接触熱抵抗の和として考えられます。バルク熱抵抗はおおむね「厚み÷熱伝導率」で表され、厚みが分子、熱伝導率が分母です。
難しいのは、厚みを熱設計の側で決められない点です。
熱伝導シートの厚みはどう決まるか
シートの厚みは機構条件で決まります。部品の段差、締結後の圧縮量、公差の積み上げが最悪になった場合に確保すべき余裕を計算した結果として、厚みが決まります。薄すぎると、最も高い部品がシートを押しつぶす一方で、最も低い部品には接触しません。厚すぎると、圧縮応力がすべて部品とはんだ接合部にかかります。
厚みが機構で決まり、これ以上薄くできない場合に動かせるのは分母、つまり熱伝導率です。
本案件では、当社の放熱シリコーンパッドTPシリーズのうち高熱伝導グレードのTP-1500(熱伝導率15W/m・K)を採用しました。同じ厚みで比べると、材料自体のバルク熱抵抗は一般的な3W/m・Kクラスのシートの5分の1になります。厚みが機構で決まる以上、熱伝導率で熱抵抗を取り戻すという考え方です。
熱伝導率は高いほど良いのか
そうとは限りません。高熱伝導シートは熱伝導性フィラーを多量に充填して実現しており、その代償ははっきりしています。
- フィラーが増えると材料が硬くなり、圧縮率が下がります。同じ圧縮量を得るにはより大きな締結力が必要になり、その応力が部品とはんだ接合部に返ってきます。
- 密度が上がり、装置全体の重量とコストも上がります。
- 硬すぎるシートは段差に追従できず、「密着しきれない」という出発点の問題に戻ってしまいます。
柔らかいが熱伝導率は低い材料か、硬いが熱伝導率は高い材料か。この選択は案件ごとに計算し直す必要があり、すべての基板に合う型番はありません。
なぜ実機での評価が欠かせないのか
ここまでの検討は、最終的に同じ結論に行き着きます。数値は、実際に圧縮して測って初めて意味を持ちます。
同じシートでも、取り付ける基板が変われば結果はまったく異なります。結果を左右する要因には、少なくとも次のものがあります。
- 部品の実際の高さ分布と公差
- 締結力とねじの締付トルク(圧縮量を決めます)
- コールドプレートの平面度と剛性
- 長期使用後の圧縮永久ひずみ(compression set)
- 現場での組立方法とリワーク回数
データシートの熱伝導率は標準条件で測定した材料特性であり、お客様の基板上での熱抵抗ではありません。確認すべきなのは、このシートをこの厚みとこの寸法で、この基板に取り付け、このトルクで締結したときに、温度が何度下がるかです。
さらに、熱伝導シートには既製品がほとんどありません。寸法、厚み、穴位置、どの部品を避けるかは案件ごとに異なり、もともとカスタム品です。
そのため、実際の選定は次の流れで進みます。図面作成 → 試作 → 実機評価 → 厚みまたは材料の変更 → 再試作 → 再評価。
開発のスピードを決めるのは材料の仕様表ではなく、このサイクルを1周回すのにかかる時間です。
試作1回にかかる時間が、なぜ開発スピードを左右するのか
NVIDIAのジェンスン・フアンCEOは、長年使っている判断基準として「Speed of Light(光速)」という考え方を挙げています。光速は物理法則上の限界で、超えることはできません。そこで、昨日より少し速くする方法を考えるのではなく、まずその工程の物理的な限界がどこにあるのかを問う、という考え方です。2026年5月に台湾で開かれた社員向けの集会では、「63日かかる工程を62日にできても労力に見合わないが、本来7日で済むと分かれば話は大きく変わる」という趣旨の発言が報じられています(経済日報、中国語)。
この基準は特定の誰かへの要求ではなく、業界全体のペースを表すものです。AIサーバーのサプライチェーンを下流までたどると、それは具体的な問いになります。エンジニアが必要とする熱伝導シートは、いつ手元に届くのか、という問いです。
熱伝導シートは、大判のロールまたはシートの状態で出荷されます。基板に合わせ、特定の部品を避けた形状にするには、打ち抜き加工が必要です。
打ち抜き加工を外注する場合、抜き型の手配待ち、加工後の返送、寸法変更のたびの再手配が発生します。シートを1枚抜くだけの作業でも、日程調整と輸送を含めると1回の試作に数日かかることも珍しくありません。さらに、試すたびに待ち時間が生じるため、エンジニアは「1回に1種類ずつ」試すことになりがちです。
谷騏の対応|打ち抜き加工を自社工場で内製
谷騏は、熱伝導シートの打ち抜き加工設備を自社工場に保有しています。寸法や図面をいただければ、工場内で直接加工して試作品を製作します。外注工程は経由しません。
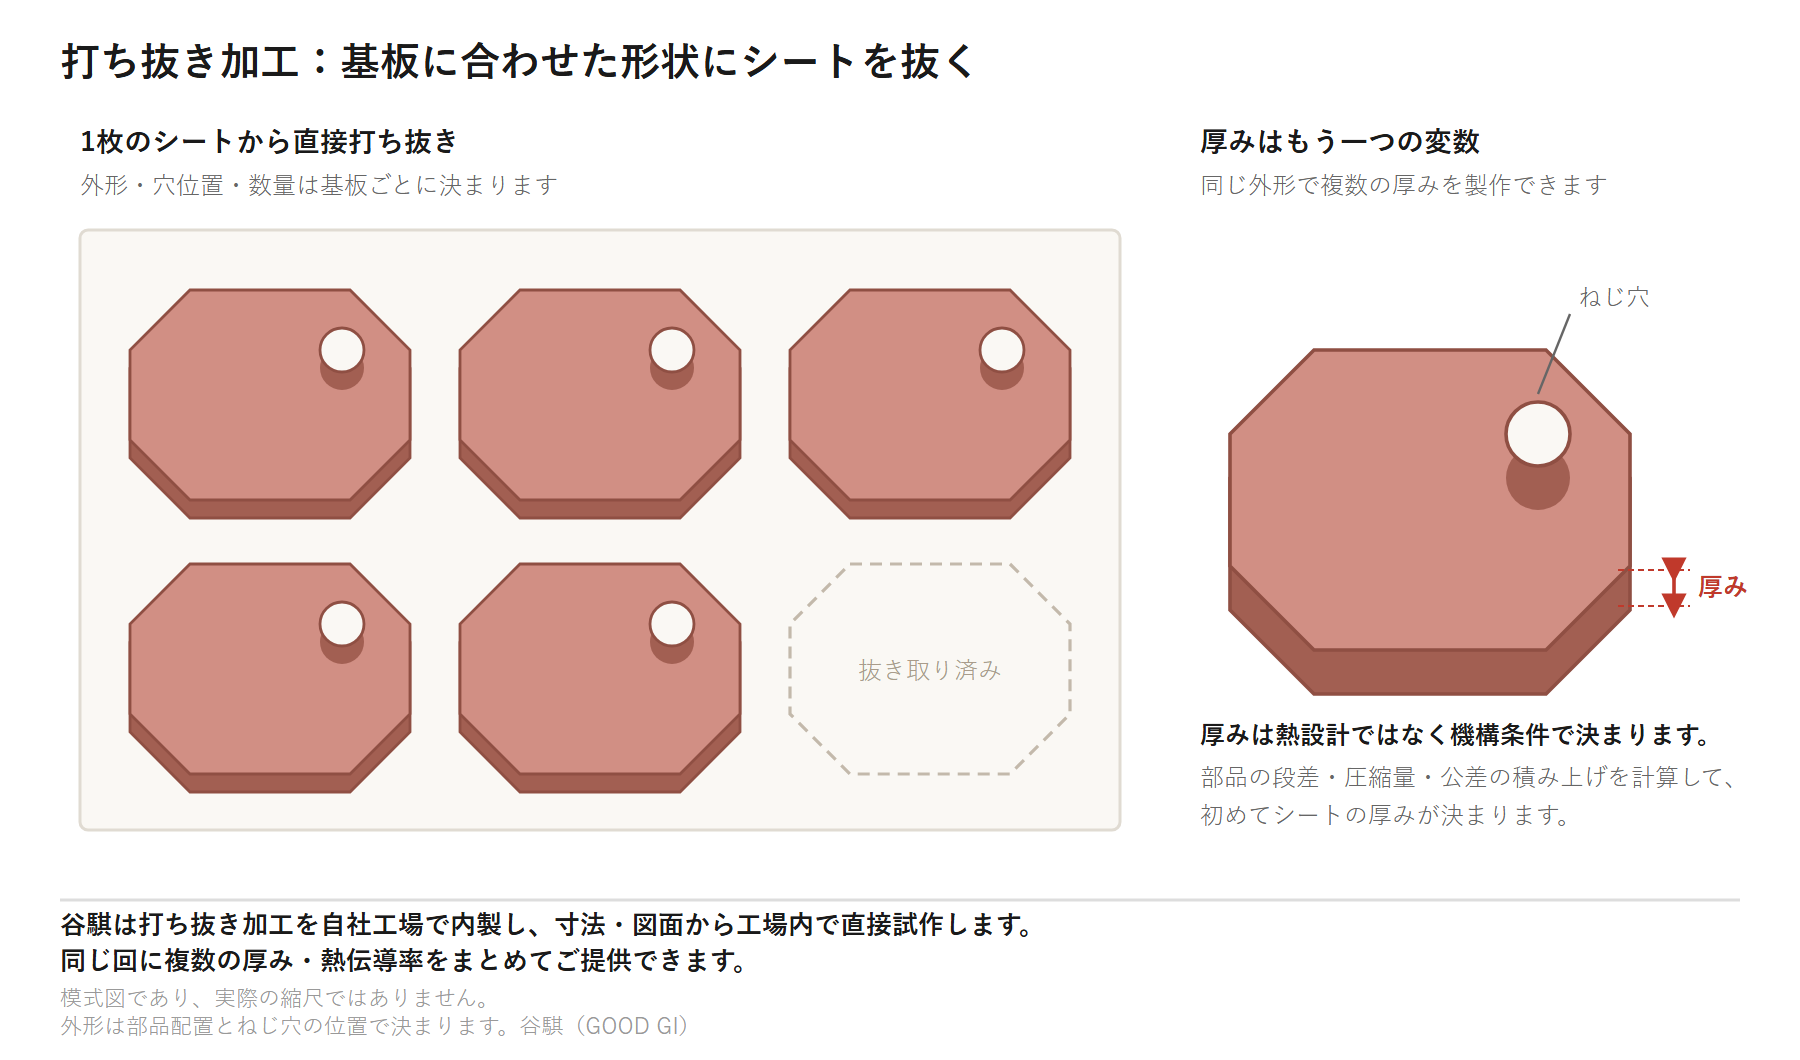
図3:1枚のシートから基板に合わせて打ち抜き、同じ外形で複数の厚みを製作できます。
お客様にとっての意味は「何日早くなるか」だけではありません。選定の進め方そのものが変わります。
| 項目 | 打ち抜き加工を外注する場合 | 打ち抜き加工を自社で行う場合 |
|---|---|---|
| 試作1回にかかる時間 | 型の手配、日程調整、輸送が試作のたびに発生します | 寸法を受領次第手配でき、社内の加工工程だけで完結します |
| 1回で試せる種類 | 変更のたびに待つため、1種類ずつになりがちです | 同じ回に複数の厚み・熱伝導率をまとめてご提供できます |
| 選定の根拠 | データシートで推定し、検証し、外れたらやり直します | 実測結果で直接選べるため、推定に頼る工程を減らせます |
P社が試作工程を谷騏に任せた理由の一つも、ここにあります。材料の仕様は比較できますが、お客様の開発ペースに合わせて試作品をエンジニアの手元に届けられるかどうかは、設備が自社工場にあるかどうかに大きく左右されます。
Speed of Lightの考え方に照らせば、試作1回を「外注待ち」から「社内の工数」に戻すことは、工程を物理的な限界に近づけるための具体的な一手です。
よくある質問
熱伝導シートと熱伝導グリースは、どう使い分けますか?
埋める隙間の大きさで判断します。2つの面がもともと平滑に密着し、隙間が0.1mm以下であれば、熱伝導グリースのほうが薄く塗布でき、界面熱抵抗も低くなります。mm単位の部品段差をまたぐ場合はグリースでは埋められないため、圧縮できる熱伝導シートを使います。もう一つの判断基準はリワークです。取り外しや修理が必要なモジュールでは、グリース類よりもシートのほうが作業がきれいに済みます。
熱伝導シートの熱伝導率は、高いほど良いのですか?
そうとは限りません。高い熱伝導率は多量のフィラー充填で実現しており、材料が硬くなる、圧縮率が下がる、密度とコストが上がるという代償があります。硬すぎるシートは部品の段差に追従できず、密着しきれない結果、熱抵抗がかえって上がることもあります。熱伝導率は厚み、硬さ、圧縮量と合わせて判断します。厚みが機構で決まり、これ以上薄くできない場合に、高い熱伝導率で熱抵抗を補います。
熱伝導シートの厚みは、どう決めればよいですか?
熱設計ではなく機構条件で決まります。部品の高さ分布と公差、締結後の圧縮量、公差の積み上げの最悪値を計算して初めて厚みが決まります。実務では2~3種類の厚みを同時に評価し、実測温度と組立時の感触から決めるのが一般的です。試作のスピードが開発の進み具合に直結するのはこのためです。
熱伝導シートは、基板に合わせて寸法・厚み・穴位置をカスタムできますか?
できます。熱伝導シートはもともとカスタム品で、既製品はほとんどありません。外形は部品配置、穴位置はねじ締結位置、厚みは部品の段差と圧縮スペースで決まります。シート状の材料を打ち抜き加工して成形します。谷騏は打ち抜き加工の設備を自社工場に持っており、寸法や図面をいただければ工場内で直接加工します。
熱伝導シート、放熱シート、サーマルパッド、シリコン放熱シートは同じものですか?
いずれも同じ種類の材料を指す呼び方で、英語ではthermal padと呼ばれます。厚みが決まっていて、圧縮して密着させる成形済みの熱界面材料です。シリコーン樹脂を基材とするものは熱伝導シリコーンシートとも呼ばれます。塗布して使う熱伝導グリースや、ディスペンスして使う放熱ゲルとは形態が異なります。当社では「放熱シリコーンパッド」の製品名で取り扱っています。
熱伝導シートの試作には、どのような情報が必要ですか?
部品の段差(最も高い部品と最も低い部品の差)、締結後に使える圧縮スペース、締結力または締付トルク、目標温度の4点です。この4点がそろえば、対応する厚みと熱伝導率のサンプルを手配できます。設計途中の段階でも、選定の方向性からご相談いただけます。
TP-1500の硬さや圧縮特性などの詳細データはありますか?
硬さ、圧縮特性、絶縁性能などの詳細は、用途と使用条件をうかがったうえで、お問い合わせ時に個別にご案内します。
熱伝導シートのサンプルは依頼できますか?
ご依頼いただけます。熱伝導シートは寸法・厚み・穴位置がすべて基板ごとに決まるため、データシートの比較だけで判断せず、最初から実寸で試作し、実機で評価することをおすすめします。部品の段差、使える圧縮スペース、目標温度をお知らせいただければ、サンプルを手配します。