本文重點
- 冷板貼的是 PCB 的元件面,而元件面不是平面——封裝高度差是 mm 等級。
- 縫隙裡填的是空氣,導熱係數 0.026 W/m·K;鋁約 200、銅約 400。那一層就是瓶頸。
- 四類導熱介面材料中,只有預先成型的墊片能同時吃下 mm 級高低差、自帶絕緣、可模切、可重工。
- 厚度由機構條件決定,不是由熱需求決定。厚度被綁死時,才輪到用高導熱係數把熱阻補回來。
- 導熱墊片沒有現成品,尺寸、厚度與開孔全依板子而定。谷騏廠內自有模切設備,不外包。
AI 機櫃改走液冷之後,注意力大多集中在 GPU 那一側——冷板怎麼貼、冷卻液怎麼進出。但同一個機櫃裡還有一個發熱密度不輸運算節點的地方:電源櫃(Power Shelf)。
電源櫃是機櫃裡集中供電的那幾個抽屜,負責把輸入電力轉成運算節點要的直流電。整櫃的功率一路往上加,這幾個抽屜的散熱也跟著從風扇改成冷板液冷。冷板一貼上去,工程問題就變成一件很基本的事:PCB 上那些元件的熱,要怎麼交到冷板手上?
這篇談的就是中間那一層。谷騏(Good Gi)為一家電源供應器大廠的電源櫃專案供應導熱矽膠墊片。
導熱矽膠墊片在市場上也被叫成導熱矽膠片、導熱墊或 thermal pad,指的都是同一類預先成型的導熱介面材料。本文統一用「導熱矽膠墊片」。
業界口中有個流傳很久的簡稱「DHL」,指的是三家大型電源供應器廠。這次的客戶是其中之一,以下稱 DHL。
為什麼元件與冷板之間一定要夾一層東西
冷板是一塊內含流道的金屬板,冷卻液從裡面流過把熱帶走。它要貼的對象,是 PCB 上的元件面。
問題在於,元件面根本不是一個平面。
同一塊電源板上,MOSFET、同步整流元件、PFC 電感、變壓器、電容,封裝高度全都不一樣;再加上元件本身的高度公差、貼裝的傾斜、PCB 在鎖付後的翹曲、冷板本身的平面度與機構堆疊公差——冷板壓下來的時候,面對的不是一個平面,是一片高低不等的地形。
而這些高高低低的縫隙裡,填的是空氣。
空氣的導熱係數大約 0.026 W/m·K。對照一下:鋁大約 200、銅大約 400。也就是說,元件表面與冷板之間只要留下一層看不見的空氣,那一層就是整條散熱路徑上最難走的一段。前面的晶片再會導熱、後面的冷卻液流量再大,熱都卡在這裡過不去。
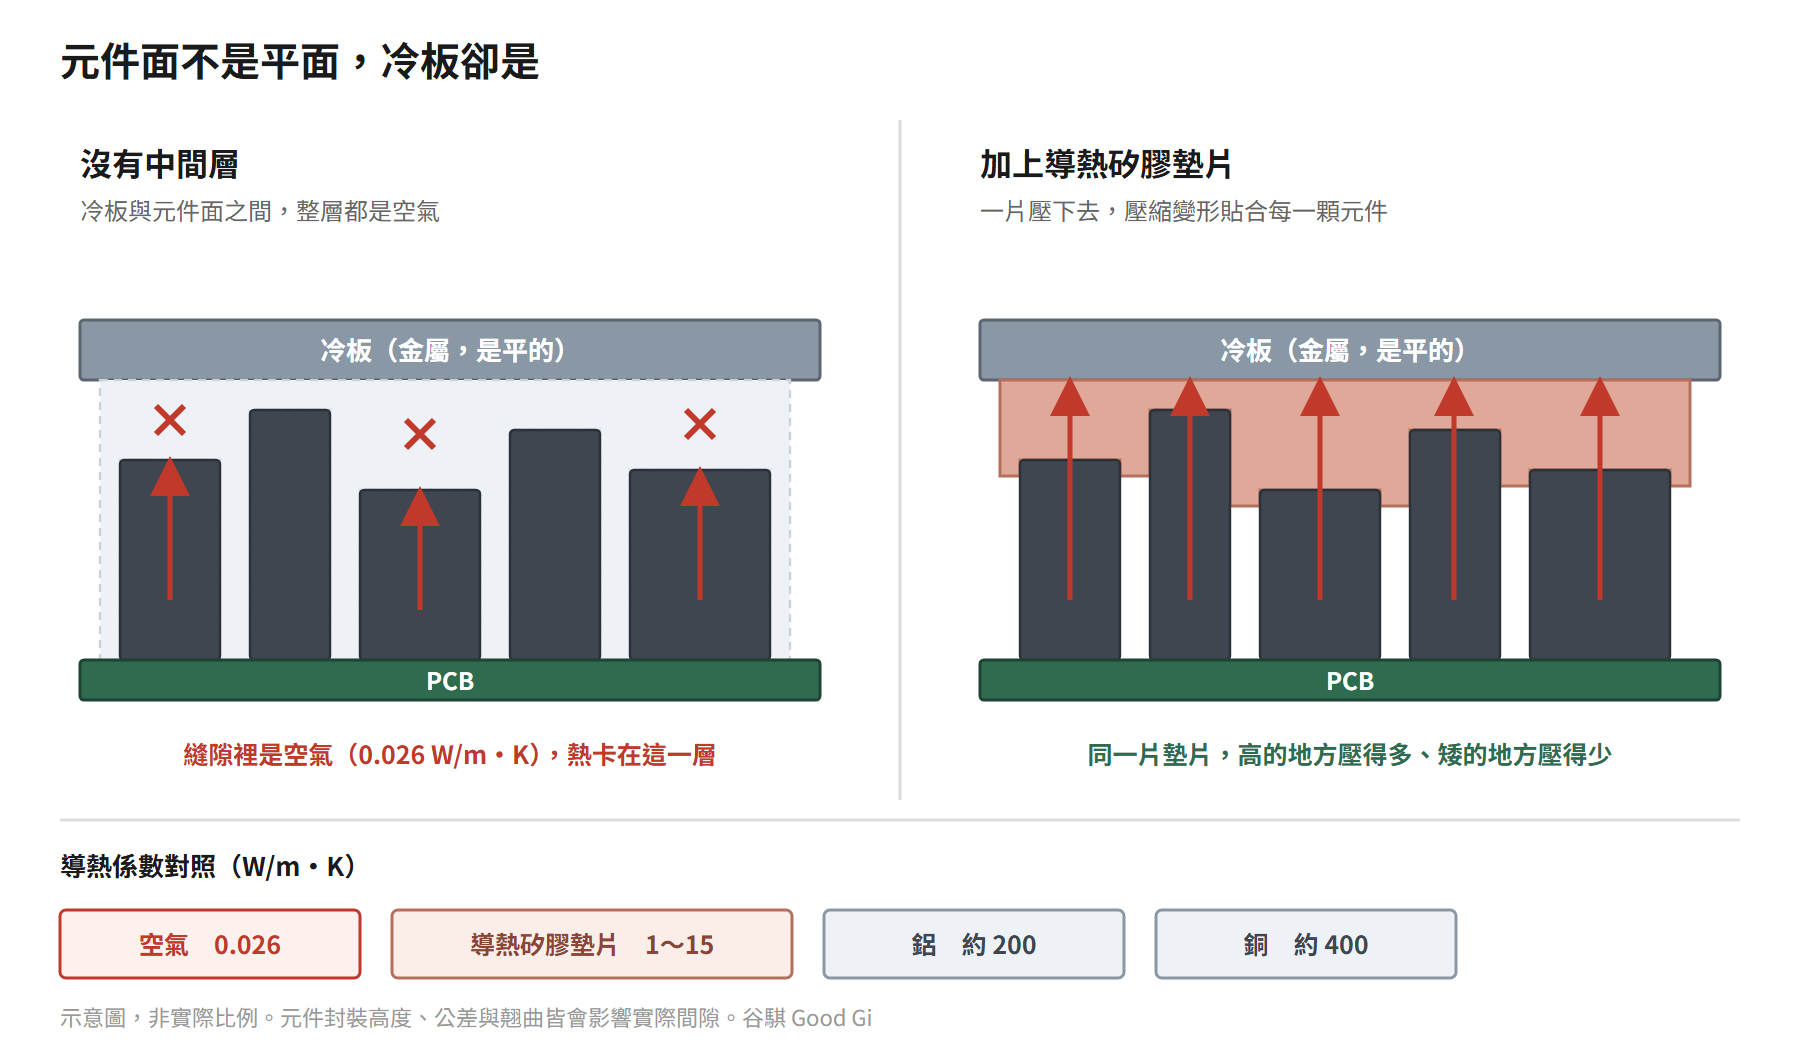
冷板是平的,元件面不是。沒有中間層時,中間整層都是空氣(0.026 W/m·K),熱在這一層就走不過去;換成導熱墊片後,同一片壓下去,高的地方壓得多、矮的地方壓得少。
所以中間那層材料要同時做到三件事:
| 要求 | 為什麼 |
|---|---|
| 填得滿 | 元件高低差是 mm 等級,材料要能壓縮變形去貼合每一顆元件的高度 |
| 導得走 | 填進去之後本身還要是熱的通路,不能只是把空氣換成另一種絕緣體 |
| 絕緣 | 元件外殼常帶電位,冷板是金屬且通常接地,中間這層必須耐得住電位差 |
這三件事加起來,就是導熱介面材料(Thermal Interface Material, TIM)在做的事。整條熱路徑的位置關係,寫在主幹文冷板模組怎麼接。
導熱墊片、導熱膏、凝膠、相變化材料該怎麼選?
導熱介面材料不是只有一種。常見的四類,特性差很多:
| 型式 | 強項 | 限制 |
|---|---|---|
| 導熱矽膠脂(TG) | 能塗得很薄,界面熱阻最低 | 填隙能力有限,適合本來就貼得很平的兩個面;長期熱循環下有被擠出(pump-out)與乾裂的風險;量產塗佈厚度靠設備控制;返修時清潔麻煩 |
| 雙組份導熱凝膠(TF) | 能填不規則形狀,適合自動化點膠、大量生產 | 需要點膠設備與操作/固化時間,導入門檻在產線那一端 |
| 相變化材料(PCM) | 到達相變溫度後軟化貼合,兼顧薄與低熱阻 | 要升溫才作動;拆裝重工不方便 |
| 導熱矽膠墊片(TP) | 預先成型、厚度可選,壓縮後吃得下 mm 級高度差;本身具電氣絕緣;可模切成任意形狀;可重工、人工組裝友善 | 厚度愈厚,熱阻愈高——這是墊片的主要代價,也是後面選型的關鍵 |
回頭看電源櫃的條件:一塊板上多顆元件、高度各不相同、外殼帶電位、要能拆裝重工、而且要量產一致。
- 導熱膏填不了 mm 級的高度差;
- 凝膠與 PCM 各有導入條件,改版時的彈性不如預先成型的墊片;
- 只有墊片能一次滿足「壓得下去、吃得住高低差、自帶絕緣、想切什麼形狀就切什麼形狀」。
所以這個案子的答案是墊片。真正要決定的,是哪一種墊片。四類材料的完整型號與規格列在導熱介面材料類別頁。
導熱矽膠墊片出廠時是片材,尺寸、厚度與開孔依板子而定,靠模切成形。
導熱係數要拉到多高?為什麼是 15 W/m·K 這一階
導熱墊片的熱阻可以簡單理解成兩部分:材料本身的體積熱阻,加上兩側的界面接觸熱阻。體積熱阻大致等於「厚度 ÷ 導熱係數」——厚度在分子,導熱係數在分母。
麻煩的地方是:厚度不是我們能決定的。
墊片要多厚,是被機構決定的。元件高低差多少、鎖付後壓縮量多少、公差堆疊最壞情況要留多少餘裕——這些條件算完,厚度就出來了。太薄,最高的那顆元件把墊片壓死、最矮的那顆卻沒貼到;太厚,壓縮應力全部往元件與焊點上壓。
所以當厚度被機構綁死、又不能再薄的時候,能動的只剩分母:把導熱係數拉上去。
這個案子選的是導熱矽膠墊片 TP 系列裡的高導熱階 TP-1500,導熱係數 15 W/m·K。用同樣的厚度算,材料本身的體積熱阻只有一般 3 W/m·K 等級墊片的五分之一。厚度是機構給的,那就從係數把熱阻補回來。
但這不代表導熱係數越高越好。高導熱墊片是靠填入大量導熱粉體達成的,代價很直接:
- 填料一多,材料就變硬,壓縮率下降,同樣的壓縮量需要更大的鎖付力,應力回頭壓在元件與焊點上;
- 密度上升,整機重量與成本跟著上去;
- 太硬的墊片吃不動高低差,反而回到「貼不滿」的原點。
軟一點但係數低,還是硬一點但係數高——這是每個案子都要重新算一次的取捨,沒有一個型號適合所有板子。
沒有紙上答案,只能實測
上面那一整套推論,最後都會停在同一個地方:這些數字要實際壓過才算數。
同一片墊片,裝在不同的板子上表現完全不同。影響結果的至少有:
- 元件的實際高度分布與公差;
- 鎖付力與螺絲扭力,決定壓縮量;
- 冷板的平面度與剛性;
- 長期使用後的壓縮永久變形(compression set);
- 現場的組裝手法與重工次數。
規格書上的導熱係數是在標準條件下量出來的材料特性,不是你板子上的熱阻。真正要看的是這片墊片、這個厚度、這個尺寸,裝在這塊板子上、鎖到這個扭力之後,溫度掉了幾度。
而且導熱墊片幾乎不存在「現成品」——尺寸、厚度、開孔位置、避開哪幾顆元件,每個案子都不一樣,本來就是客製件。
所以整個選型流程實際上長這樣:畫尺寸 → 出樣 → 上機測 → 改厚度或改材料 → 再出樣 → 再測。
專案能跑多快,不取決於材料規格表,取決於這個迴圈轉一輪要多久。
這一輪要多久,才是真正的門檻
輝達執行長黃仁勳談過一個他用了很久的標準,叫「光速原則(Speed of Light)」。他在 2026 年 5 月的台灣總部員工大會上解釋,光速是物理定律的極限、無法超越,所以他習慣先問一件事:這個流程的物理極限是多少?而不是問怎麼比昨天快一點。
「如果我跟你說需要 63 天,而你最好能做到 62 天,這幾乎不值得你花費力氣,但如果潛力是 7 天,你就會感到非常興奮。」 ——輝達執行長黃仁勳,2026 年 5 月台灣總部員工大會(經濟日報報導)
這個標準不是對誰的要求,是一種產業節奏。 它沿著 AI 伺服器供應鏈一路往下傳,傳到最末端,就變成一個很具體的問題:工程師要的那片墊片,什麼時候會到他桌上?
導熱墊片出廠時是一大片捲材或片材。要變成「對得上那塊板子、避得開那幾顆元件」的形狀,中間要經過模切。
而模切這道工序,在同業裡多半是外包的。外包意味著:開刀模要排隊、切好要送回來、尺寸改一次就再走一輪。原本只是切一片墊片的事,加上排程與往返,一輪就是好幾天。更麻煩的是,這讓工程師傾向「一次只敢試一種」——因為每試一種都要再等一輪。
谷騏的做法:模切自己做,不外包
谷騏廠內有導熱片的模切設備。客戶把尺寸或圖面給過來,在廠內直接切、直接出樣,中間不經過外包這一段。
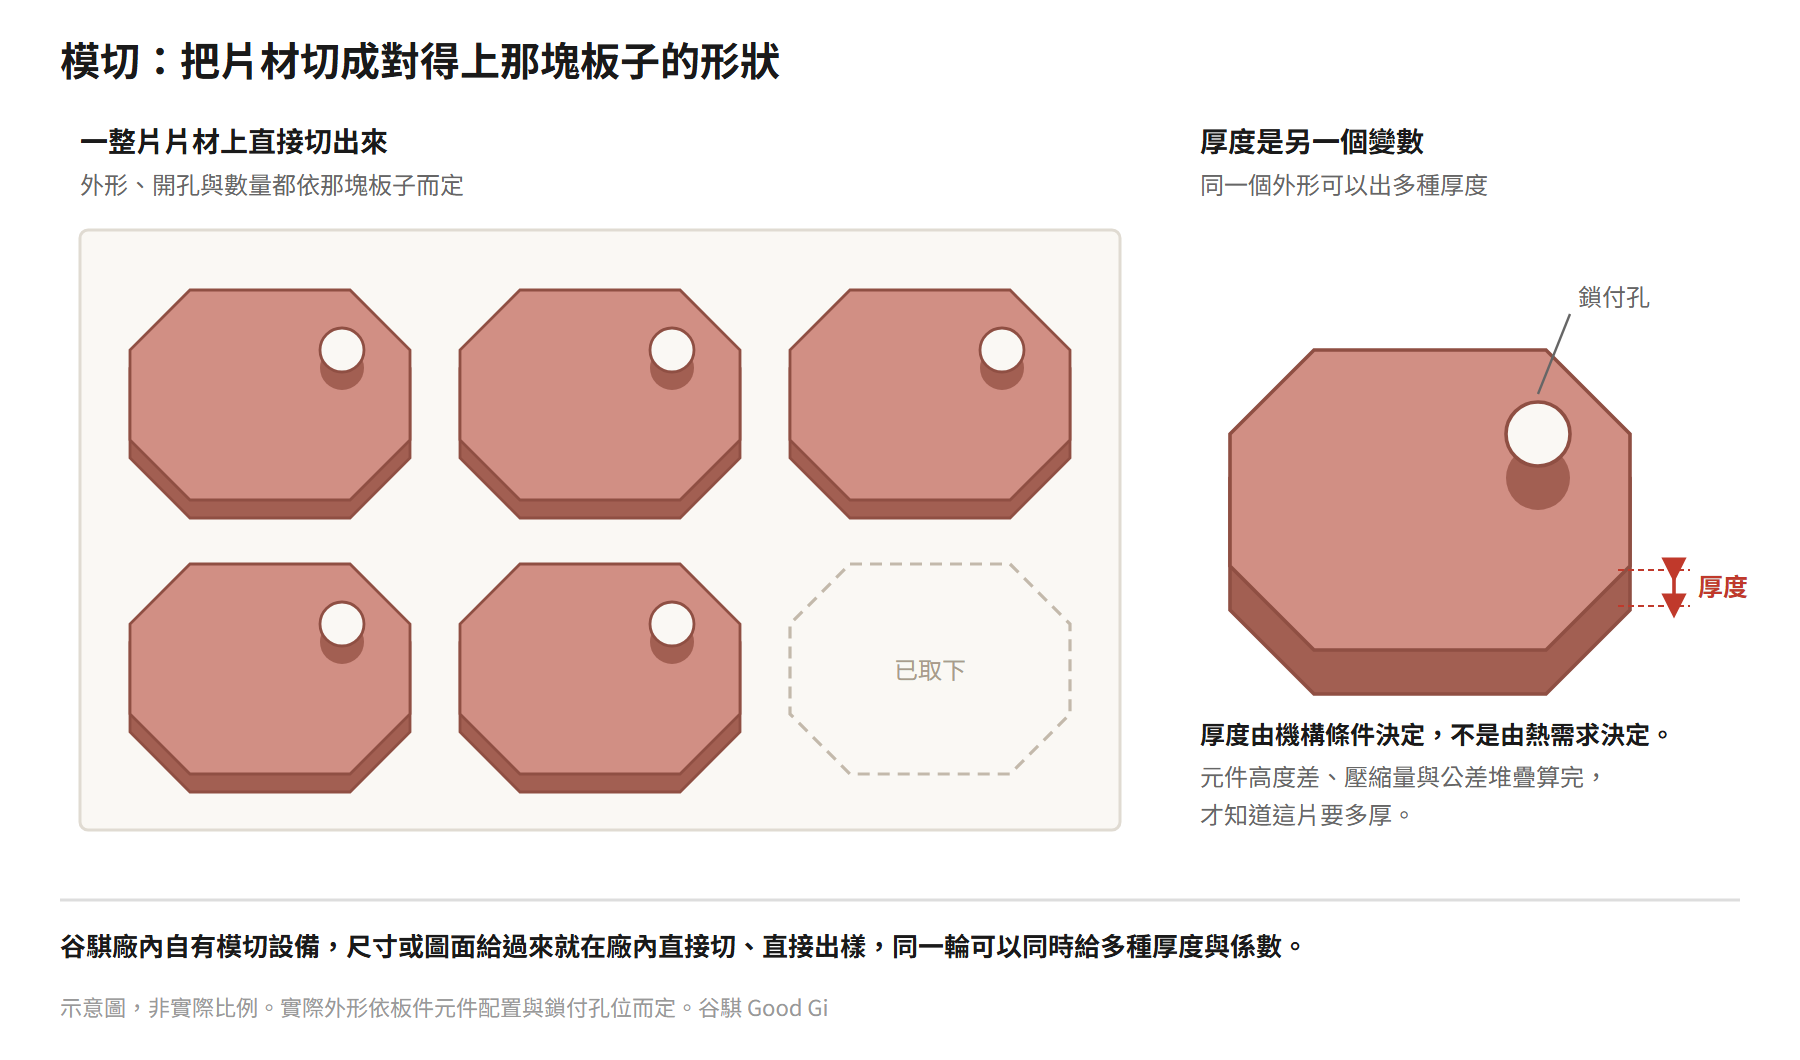
這件事對客戶的意義不在「快幾天」,而在選型方式整個改變:
| 模切外包 | 模切在自家 | |
|---|---|---|
| 一輪要多久 | 開模、排程、往返,以「輪」計 | 收到尺寸即可安排,壓在廠內工時裡 |
| 一次能試幾種 | 通常只敢試一種,因為改一次等一輪 | 同一輪可以同時給多種厚度與係數 |
| 選型依據 | 先用規格書推,推完再驗,錯了重來 | 直接用實測結果選,把推論的部分砍掉 |
DHL 把打樣這一段交給谷騏,考量之一就在這裡。材料規格是可以比較的,但能不能在客戶的節奏裡把樣品送到工程師手上,比較不了——那是設備在不在自己廠裡的差別。
回到光速原則:把一輪打樣從「等外包」壓回「廠內工時」,就是把 63 天往 7 天推的那一段。
常見問題
導熱墊片和導熱膏,什麼時候該換用?
看要填的縫有多大。兩個面本來就貼得很平、間隙在 0.1 mm 以下,導熱膏能塗得更薄、界面熱阻更低。一旦要跨越 mm 等級的元件高低差,導熱膏填不了,就必須換成可壓縮的墊片。另一個判斷點是重工:需要拆裝維修的模組,墊片比膏類乾淨得多。
導熱係數越高越好嗎?
不是。高導熱靠的是大量填料,代價是材料變硬、壓縮率下降、密度與成本上升。墊片太硬反而吃不動元件高低差,貼不滿的結果是熱阻不減反增。導熱係數要跟厚度、硬度、壓縮量一起看——當厚度被機構綁死、不能再薄時,才輪到用高導熱係數把熱阻補回來。
墊片厚度怎麼決定?
由機構條件決定,不是由熱需求決定。元件的高度分布與公差、鎖付後的壓縮量、公差堆疊的最壞情況,這些算完才知道厚度。實務上通常會做 2~3 種厚度一起測,再從實測溫度與組裝手感決定。這也是為什麼打樣速度會直接影響專案進度。
導熱墊片可以依板子客製尺寸、厚度與開孔嗎?
可以,而且本來就是客製件。導熱墊片沒有現成品——外形依元件配置而定、開孔依鎖付孔位而定、厚度依元件高度差與壓縮空間而定,出廠時是整片片材,靠模切成形。谷騏廠內自有模切設備,尺寸或圖面給過來就能在廠內直接切。
導熱矽膠墊片、導熱矽膠片、導熱墊是同一種東西嗎?
是同一類材料的不同叫法,英文是 thermal pad。指的都是預先成型、有固定厚度、可壓縮貼合的導熱介面材料,與需要塗佈的導熱矽膠脂(導熱膏)、需要點膠的導熱凝膠是不同型式。
打樣要先提供哪些資訊?
四項:元件的高度差(最高與最低元件的落差)、鎖付後的可用壓縮空間、鎖付力或扭力,以及目標溫度。有這四項就能直接安排對應厚度與導熱係數的樣品;如果還在畫,也可以先聊選型方向。
可以先要樣品試試看嗎?
可以。導熱墊片本來就是客製件,尺寸、厚度、開孔全部依板子而定,建議一開始就用實際尺寸打樣、上機測,不要只用規格書比較。把板子的元件高度差、可用壓縮空間與目標溫度告訴我們,可以直接安排樣品。